Connecteur Cegid — lecture seule Connecté Dernière synchronisation : 15/10/2026 06:00 Hébergé sur les serveurs d'Outil Précis
Agent 01 — Gammes illustrées · Besoin exprimé

Gamme G-2026-0163 · Distributeur hydraulique · fentes radiales

Hydroflux Turbomachines · affaire Cegid 2026-0163 · HTM-7001-A · Acier 42CrMo4, plan indice A. Capture de la première pièce → structuration → gamme illustrée → validation méthodes → export Word / PDF.

Cegid · lecture seule
Gammes2026-0163ValidéeFacturée
Hydroflux · HTM-7001-A9 pièces · ENF-01Livraison promise le 16 avr. 2026 (en retard de 182 j)Avancement 100 % · Livrée
Gamme G-2026-0163Validée

Distributeur hydraulique · fentes radiales

8 étapes · 16 h 17 de temps relevé par pièce · affaire Cegid 2026-0163 (9 pièces) · créée le 24 févr. 2026

Pièce
HTM-7001-A · Distributeur hydraulique · fentes radiales
Client
Hydroflux Turbomachines
Procédé
Découpe fil + Enfonçage
Machine principale
ENF-01
Matière
Acier 42CrMo4
Indice de plan
A
Version
v2
Auteur
Antoine Lefèvre
Validateur
Sophie Garnier · 6 mars 2026

Circuit de validation

Connecté : Nicolas Heintz · peut valider
  1. BrouillonTechnicien
  2. Transmise aux méthodesTechnicien → Méthodes
  3. ValidéeBureau des méthodesSophie Garnier · 6 mars 2026
Gamme validée et réutilisable sur les prochaines affaires de cette pièce.

Les actions sont horodatées et nommées d'après le rôle connecté ; elles ne modifient pas Cegid.

Historique des versions

  1. v26 mars 2026
    Réglages de finition corrigés, remarque électrode intégrée, validation méthodes
    Sophie Garnier
  2. v125 févr. 2026
    Gamme structurée à partir des photos et mémos de la première pièce
    Antoine Lefèvre

Étapes numérotées · 8

Cliquer sur une valeur de réglage ou un temps pour la corriger ; les remarques « à confirmer » sont surlignées en ambre.
  1. Étape 1 — Réception matière et contrôle du certificat 3.11

    Réception matière et contrôle du certificat 3.1

    Contrôle · MMT-02 — MMT Tigo
    Temps relevé= 20 min

    Vérification du lot Acier 42CrMo4 : nuance, numéro de coulée, dimensions brutes. Rapprochement avec la commande Cegid.

    Points de contrôle
    • Certificat matière 3.1 rattaché à l'affaire
    • Dimensions brutes conformes au plan
    Remarques
    • Aucune remarque sur cette étape.
  2. Étape 2 — Programmation CFAO Mastercam2

    Programmation CFAO Mastercam

    Fraisage UGV · UGV-01 — Fraisage UGV 5 axes palettisé
    Temps relevé= 45 min

    Import du modèle (STEP / Catia), définition des bruts, génération des programmes d'électrodes et d'enfonçage.

    Points de contrôle
    • Indice de plan du programme = indice commandé
    Remarques
    • Aucune remarque sur cette étape.
  3. Étape 3 — Découpe fil du contour3

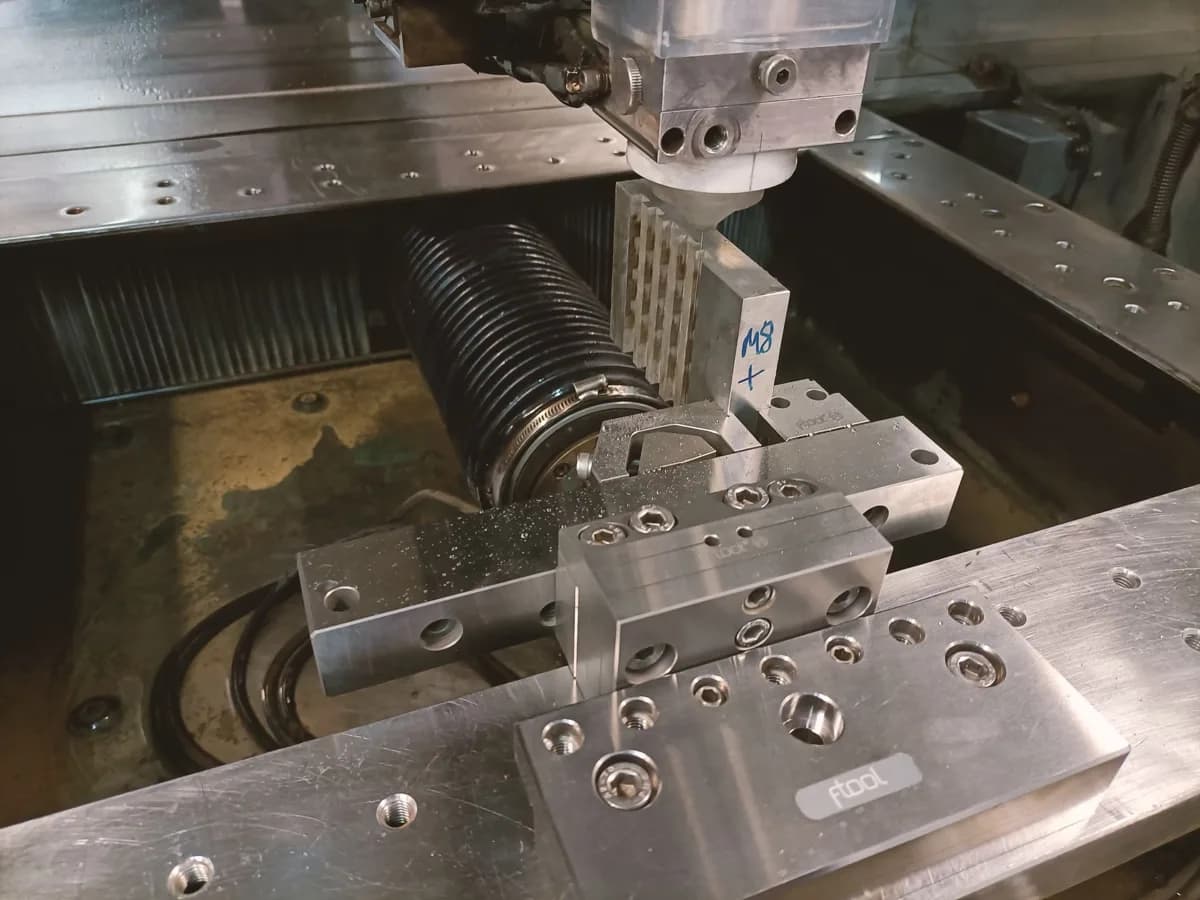
    Découpe fil du contour

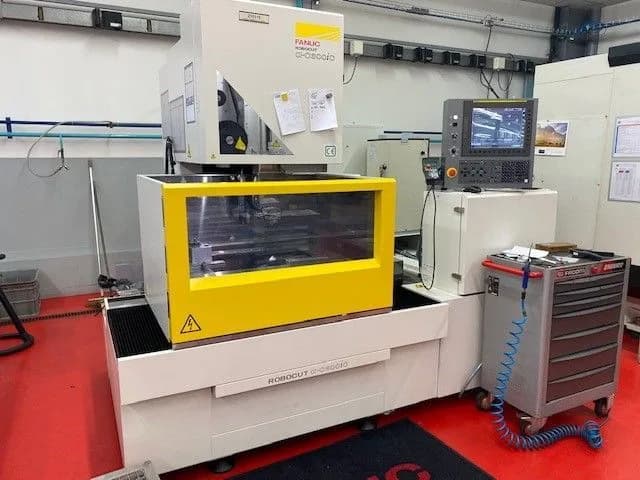
    Découpe fil · FIL-04 — Découpe fil n°4 (marque à confirmer)
    Temps relevé= 5 h

    Découpe sur FIL-04, fil laiton Ø0,25, 1 passe d'ébauche + 3 passes de finition, conique selon plan.

    Points de contrôle
    • Ra ≤ 0,3 µm
    • Cotes de contour ± 0,003 mm
    Remarques
    • Aucune remarque sur cette étape.
  4. Étape 4 — Montage et dégauchissage sur ENF-014

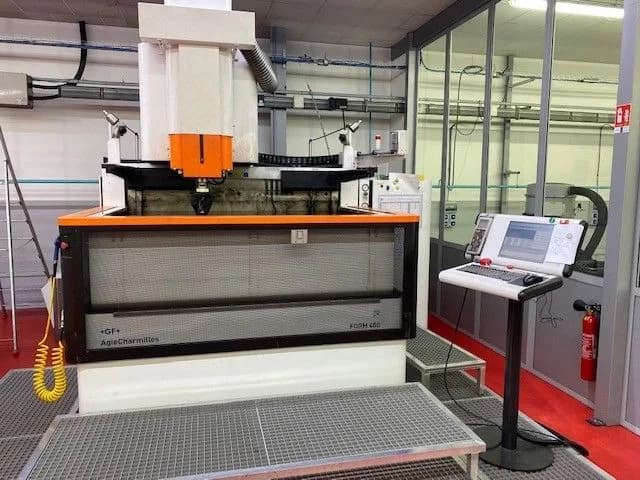
    Montage et dégauchissage sur ENF-01

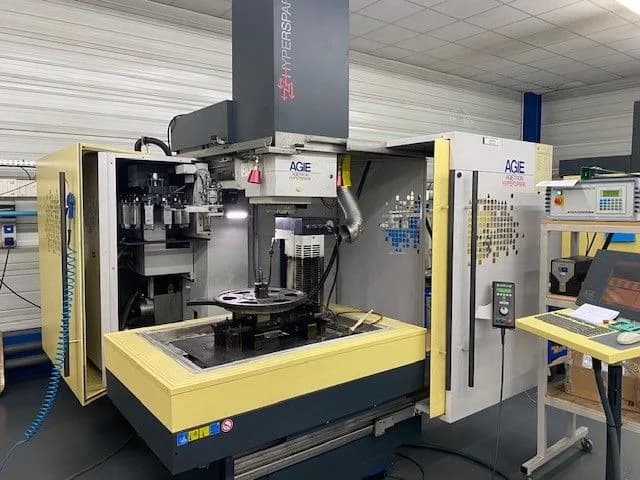
    Enfonçage · ENF-01 — Enfonçage grande cadence n°1
    Temps relevé= 35 min

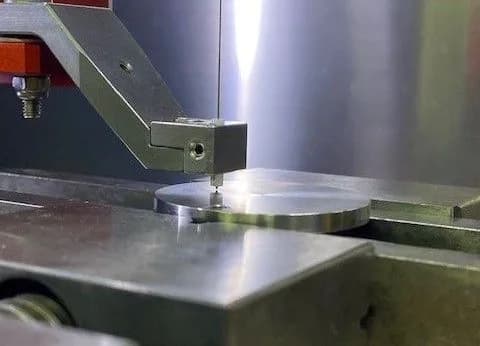
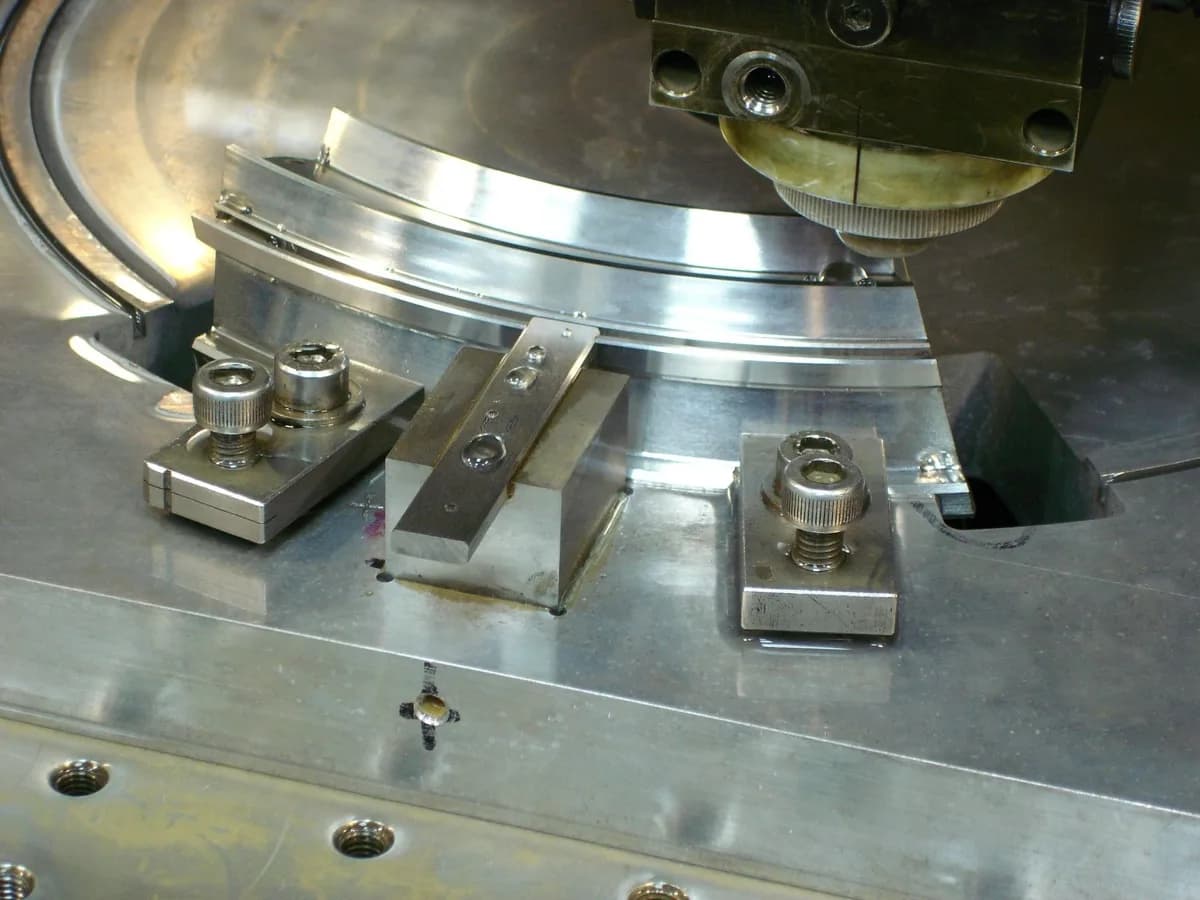
    Mise en position sur le diviseur CN, palpage des références, contrôle du zéro pièce.

    Points de contrôle
    • Faux-rond < 0,005 mm
    • Zéro pièce vérifié au comparateur
    Remarques
    • Aucune remarque sur cette étape.
  5. Étape 5 — Ébauche enfonçage5

    Ébauche enfonçage

    Enfonçage · ENF-01 — Enfonçage grande cadence n°1
    Temps relevé= 4 h 41

    Enfonçage d'ébauche des formes avec électrode d'ébauche, surépaisseur 0,15 mm.

    Réglages relevés sur l'écran machine
    Intensité
    T-on
    T-off
    Usure
    Polarité
    Ra visé
    Électrode
    Graphite fin · ébauche
    Points de contrôle
    • Usure électrode relevée après chaque cavité
    Remarques
    • Aucune remarque sur cette étape.
  6. Étape 6 — Finition enfonçage6

    Finition enfonçage

    Enfonçage · ENF-01 — Enfonçage grande cadence n°1
    Temps relevé= 3 h 07

    Finition avec électrode neuve, passes de polissage orbital, rugosité visée Ra 0,4.

    Réglages relevés sur l'écran machine
    Intensité
    T-on
    T-off
    Usure
    Polarité
    Ra visé
    Électrode
    Cuivre électrolytique · finition
    Points de contrôle
    • Ra ≤ 0,4 µm
    • Cotes de forme au profilomètre
    Remarques
    • Aucune remarque sur cette étape.
  7. Étape 7 — Contrôle tridimensionnel Quindos7

    Contrôle tridimensionnel Quindos

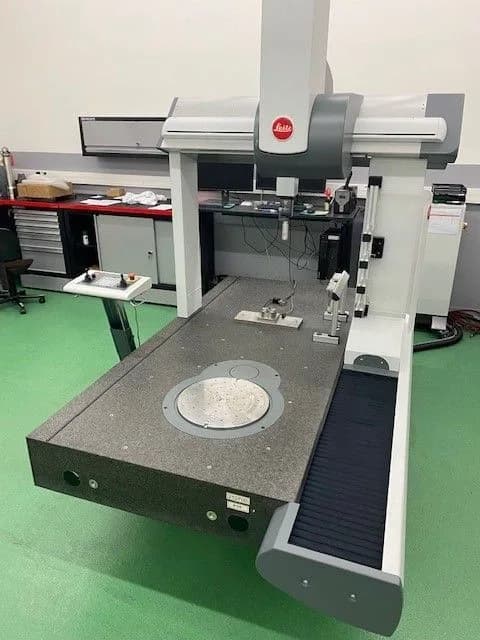
    Contrôle · MMT-01 — MMT Leitz · plateau diviseur scanning · Quindos
    Temps relevé= 1 h 24

    Programme Quindos sur MMT-01 (plateau diviseur scanning), rapport de contrôle édité et rattaché au dossier.

    Points de contrôle
    • Toutes cotes dans la tolérance
    • Rapport Quindos signé
    Remarques
    • Aucune remarque sur cette étape.
  8. Étape 8 — Fiche suiveuse et expédition8

    Fiche suiveuse et expédition

    Contrôle · MMT-02 — MMT Tigo
    Temps relevé= 25 min

    Clôture de la fiche suiveuse, emballage selon exigences client, certificat de conformité.

    Points de contrôle
    • Dossier d'affaire complet
    • Marquage lot matière
    Remarques
    • Aucune remarque sur cette étape.

Outil Précis AI a détecté

Toutes les gammes
Outil Précis AI · alerte
Deux affaires aéronautiques livrables sous 5 jours sans gamme validée
2 affaires

2026-0431 (Safran HE, carter d'injection, livraison le 19/10/2026) a une gamme transmise mais non validée ; 2026-0436 (Collins, insert de buse, livraison le 20/10/2026) n'a aucune gamme.
Ouvrir le cockpit
Outil Précis AI · à surveiller
10 gammes rédigées par les techniciens en attente de validation
10 gammes

Brouillons structurés par Outil Précis AI à partir des photos et mémos, transmis ou à transmettre au bureau des méthodes.

Ouvrir le cockpit
Outil Précis AI · alerte
Commande Howmet reçue en indice D alors que le devis portait sur l'indice C
2 écarts · 1 à vérifier

HWM-26-0912 (24 électrodes de forme) : plan indice D vs devis DEV-2026-0287 en indice C, certificat matière 3.1 exigé non prévu au devis, spécification HWM-SPEC-331 absente du référentiel.

Ouvrir le cockpit